

เข้าใจบทบาทของโรงงานผลิตบรรจุภัณฑ์อาหารในห่วงโซ่อุตสาหกรรมอาหารยุคใหม่
เข้าใจบทบาทของโรงงานผลิตบรรจุภัณฑ์อาหารในห่วงโซ่อุตสาหกรรมอาหารยุคใหม่
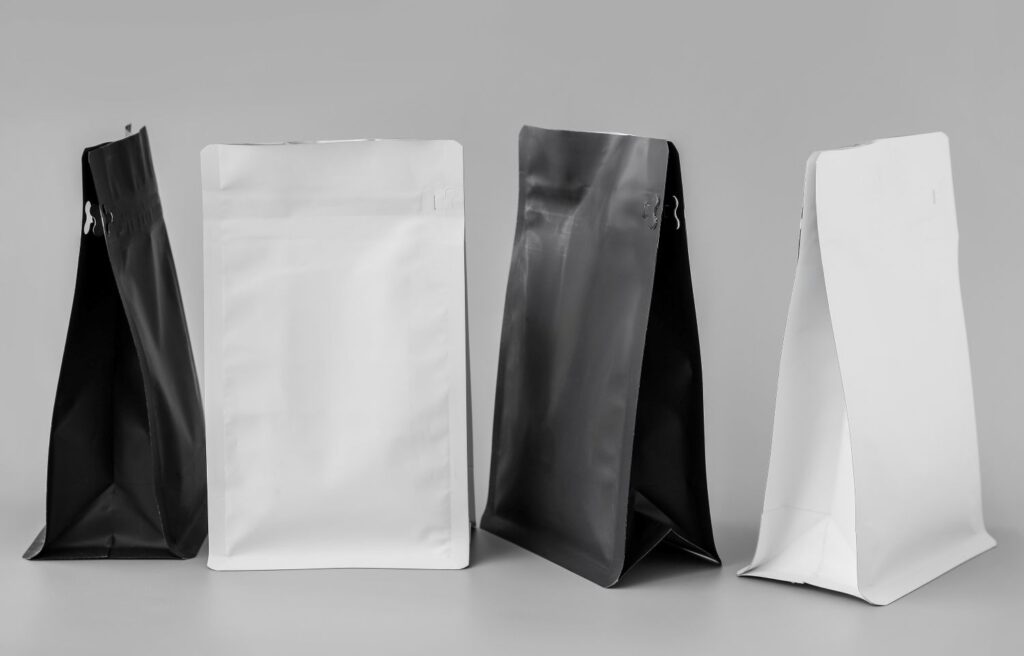
ในอุตสาหกรรมอาหารที่มีการแข่งขันสูงและต้องรักษาคุณภาพอย่างเข้มงวด บรรจุภัณฑ์ไม่ได้เป็นเพียงองค์ประกอบเสริม แต่เป็นส่วนสำคัญที่ช่วยรักษามาตรฐานของสินค้า ช่วยสื่อสารคุณค่าต่อผู้บริโภค และยังสะท้อนความเป็นมืออาชีพของแบรนด์ ผู้ประกอบการจำนวนมากจึงให้ความสำคัญกับการเลือก โรงงานผลิตบรรจุภัณฑ์อาหาร ที่สามารถตอบโจทย์ทั้งด้านเทคนิค ความปลอดภัย และความเหมาะสมกับผลิตภัณฑ์ในแต่ละหมวดหมู่
แม้ว่าบรรจุภัณฑ์จะถูกมองว่าเป็นเรื่องภายนอกตัวสินค้า แต่ในความเป็นจริง โครงสร้างฟิล์ม ความแน่นของซีล และความทนทานของซองล้วนส่งผลโดยตรงต่อคุณภาพ วัตถุดิบ อายุสินค้า และประสบการณ์ของผู้บริโภค การเลือกผู้ผลิตที่เข้าใจวัตถุประสงค์ของสินค้าอาหารแต่ละประเภทจึงเป็นสิ่งจำเป็นในยุคที่ความคาดหวังของตลาดสูงขึ้นเรื่อย ๆ
บรรจุภัณฑ์อาหาร: เครื่องมือรักษาคุณภาพที่มักถูกมองข้าม
ผลิตภัณฑ์อาหารมีความอ่อนไหวต่อปัจจัยด้านสภาพแวดล้อม เช่น ความชื้น ออกซิเจน แสง อุณหภูมิ และการปนเปื้อน แม้สูตรอาหารจะดีเพียงใด แต่ถ้าบรรจุภัณฑ์ไม่สามารถปกป้องได้อย่างเพียงพอ คุณภาพสินค้าอาจเสื่อมลงเร็วกว่าที่คาดไว้
โรงงานผู้ผลิตบรรจุภัณฑ์ที่มีความเชี่ยวชาญจึงต้องเข้าใจคุณสมบัติของฟิล์ม เช่น
- ฟิล์มที่ป้องกันความชื้น
- ฟิล์มที่มี Barrier สูงต่อออกซิเจน
- ฟิล์มที่ทนต่ออุณหภูมิ
- ฟิล์มที่เหมาะกับสินค้าที่ไวต่อแสง
องค์ประกอบเหล่านี้คือพื้นฐานของการป้องกันปัญหา เช่น กลิ่นหาย ความกรอบลดลง ซองรั่ว หรืออาหารเสียก่อนถึงมือผู้บริโภค
โครงสร้างฟิล์มหลายชั้นกับความปลอดภัยของสินค้าอาหาร
ในตลาดปัจจุบัน บรรจุภัณฑ์อาหารหลายชนิดใช้โครงสร้างฟิล์มแบบหลายชั้น (Multilayer) เพื่อสร้างสมดุลระหว่างความแข็งแรง ความยืดหยุ่น และการป้องกันที่มีประสิทธิภาพ
โครงสร้างฟิล์มหลายชั้นตอบโจทย์การใช้งาน เช่น
- เพิ่มความทนทานต่อแรงกดและการขนส่ง
- ช่วยรักษาความสดและความกรอบของอาหาร
- ป้องกันการสูญเสียกลิ่นหอมของสินค้าแบบผงหรือสมุนไพร
- รักษาความเข้มข้นของซอสและผลิตภัณฑ์กึ่งเหลว
ผู้ผลิตที่มีความรู้ด้านการเลือกวัสดุจึงสามารถปรับโครงสร้างฟิล์มให้เหมาะกับสินค้าแต่ละกลุ่มได้อย่างแม่นยำ
แบบซองที่สัมพันธ์กับประสบการณ์ใช้งานจริง
โรงงานผลิตบรรจุภัณฑ์อาหารที่ดีไม่เพียงตอบโจทย์ด้านเทคนิค แต่ต้องเข้าใจ “วิธีใช้จริง” ของผู้บริโภคด้วย เพราะรูปแบบบรรจุภัณฑ์ที่เหมาะสมช่วยเพิ่มความสะดวกและลดปัญหา เช่น เปิดลำบาก ใช้ไม่จบ หกง่าย หรือซองไม่ตั้ง
ตัวอย่างบรรจุภัณฑ์ที่ครอบคลุมการใช้งาน ได้แก่:
- ซองตั้งได้ (Stand-up Pouch) สำหรับวางบนชั้นโชว์อย่างโดดเด่น
- ซองซิปล็อกที่ช่วยให้ผู้บริโภคเก็บสินค้าได้หลายครั้ง
- ซองฟอยล์ที่ป้องกันแสงและรักษาคุณภาพสินค้าได้ดี
- ซองแบบรีฟิลที่เน้นประหยัดและลดขยะบรรจุภัณฑ์
โรงงานที่ใส่ใจรายละเอียดเหล่านี้จะช่วยให้ผู้ประกอบการออกแบบบรรจุภัณฑ์ที่สัมพันธ์กับการใช้งานจริงมากที่สุด
ระบบควบคุมคุณภาพที่มีผลต่อความน่าเชื่อถือของสินค้า
การควบคุมคุณภาพหรือ QC เป็นหัวใจสำคัญของงานผลิตบรรจุภัณฑ์อาหาร โรงงานที่มีมาตรฐานจะตรวจสอบในหลายมิติ เช่น
- ความแน่นของซีล
- ความสม่ำเสมอของความหนาฟิล์ม
- ความทนทานต่อการเจาะหรือการฉีกขาด
- รอยรั่วหรือการซึมออกของผลิตภัณฑ์
- สภาพแวดล้อมในพื้นที่ผลิต
การมี QC ที่เข้มงวดไม่เพียงช่วยลดความเสี่ยงของสินค้าที่เสียหาย แต่ยังช่วยลดต้นทุนความสูญเสียในกระบวนการจัดจำหน่ายอีกด้วย
ปริมาณการผลิตขั้นต่ำ (MOQ) ที่ยืดหยุ่นช่วยสนับสนุนธุรกิจเกิดใหม่
ผู้ประกอบการยุคใหม่ต้องทดสอบตลาดบ่อยครั้ง ไม่ว่าจะเป็นสูตรใหม่ ดีไซน์ใหม่ หรือช่องทางขายใหม่ โรงงานที่สามารถปรับ MOQ ตามขนาดธุรกิจได้จึงมีความสำคัญ
MOQ ที่ยืดหยุ่นช่วยให้สามารถ:
- ทดลองสินค้าใหม่โดยไม่ต้องผลิตจำนวนมาก
- ลดภาระสต็อก
- ปรับดีไซน์บรรจุภัณฑ์ตามฟีดแบ็กตลาด
- เปิดตัวสินค้ากลุ่มเฉพาะได้ง่ายขึ้น
โรงงานที่เข้าใจธรรมชาติของการทดสอบตลาดจึงเป็นพันธมิตรสำคัญของธุรกิจอาหารยุคนี้
บทส่งท้าย: เหตุผลที่การเลือกผู้ผลิตบรรจุภัณฑ์คือการลงทุนระยะยาว
เมื่อมององค์ประกอบทั้งหมดทั้งด้านความปลอดภัย โครงสร้างฟิล์ม รูปแบบซอง ระบบ QC และความยืดหยุ่นของปริมาณการผลิต จะเห็นได้ว่าบรรจุภัณฑ์มีบทบาทมากกว่าการห่อหุ้มอาหาร แต่เป็นกลไกสำคัญที่กำหนดคุณภาพและภาพลักษณ์ของสินค้าในระยะยาว ผู้ประกอบการที่เลือกทำงานกับผู้เชี่ยวชาญด้าน โรงงานผลิตบรรจุภัณฑ์อาหาร ตั้งแต่เริ่มต้นจึงมีแนวโน้มสร้างผลิตภัณฑ์ที่มั่นคงและแข่งขันได้ในตลาดที่เปลี่ยนแปลงตลอดเวลา